La maintenance préventive agroalimentaire sécurise la disponibilité des lignes, protège la qualité des produits et limite les pertes liées aux arrêts imprévus. Elle repose sur une connaissance précise des équipements, des routines adaptées aux cadences et un suivi rigoureux des interventions.
Pour une usine de transformation, une boulangerie industrielle ou une ligne de conditionnement, l’objectif est concret : intervenir avant qu’une défaillance ne bloque le flux. Une organisation structurée améliore aussi la maîtrise des coûts, l’hygiène et la durée de vie du parc machine.
Pourquoi la maintenance préventive est décisive en agroalimentaire
Un arrêt non planifié sur un convoyeur, une pompe de transfert, un groupe frigorifique ou une thermoformeuse peut immobiliser toute une ligne. Les conséquences dépassent le coût de la réparation : matières premières perdues, produits en cours à écarter, retards de livraison, heures supplémentaires et désorganisation des équipes.
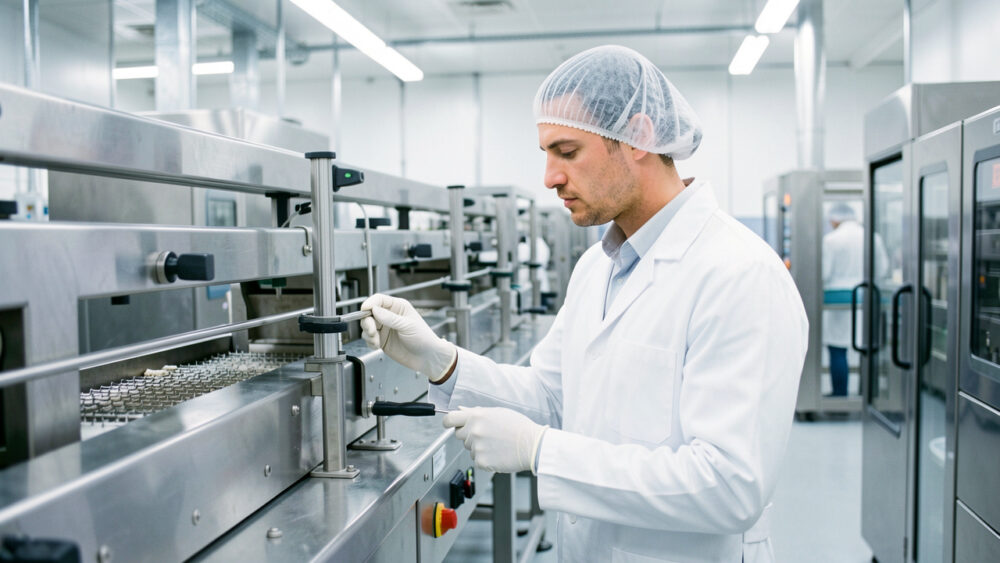
La prévention permet d’identifier les dérives avant la panne complète. Un contrôle de vibration sur un motoréducteur, le réglage d’un capteur ou le remplacement planifié d’un joint réduisent le risque d’une intervention d’urgence. Les opérations sont alors réalisées dans un créneau maîtrisé, avec les pièces et les compétences disponibles.
Dans l’agroalimentaire, la maintenance participe directement à la maîtrise sanitaire. L’usure d’un joint, une fissure sur une surface en contact produit, un défaut de température ou un encrassement difficile à nettoyer peuvent créer un risque de contamination. Les procédures d’entretien doivent donc intégrer le nettoyage, le contrôle visuel, la traçabilité des produits utilisés et la remise en service hygiénique.
Cette approche préserve également la rentabilité des installations. Une pièce remplacée au bon moment évite souvent la détérioration en cascade d’un ensemble mécanique plus coûteux. La disponibilité des équipements devient ainsi un levier de performance au même titre que l’efficacité industrielle des équipes et des flux.
Identifier les équipements et les risques prioritaires
Une stratégie efficace commence par une cartographie du flux de production. Il s’agit de lister les machines, puis d’évaluer leur criticité : conséquences d’un arrêt, existence d’un équipement de secours, délai d’approvisionnement des pièces, incidence sur la sécurité alimentaire et temps nécessaire au redémarrage.
Classer les actifs selon leur impact réel
Les équipements critiques sont ceux dont l’arrêt bloque immédiatement la production ou compromet les conditions de conservation. Selon l’activité, il peut s’agir d’un pasteurisateur, d’une chambre froide, d’un système de dosage, d’une trancheuse, d’un tunnel de surgélation ou d’une encaisseuse en fin de ligne.
- Priorité 1 : arrêt complet de la ligne, risque sanitaire ou risque sécurité majeur ;
- Priorité 2 : baisse sensible de cadence, défaut qualité ou surcoût de production ;
- Priorité 3 : équipement contournable sans incidence immédiate sur les volumes.
Pour chaque actif prioritaire, l’équipe maintenance recense les pièces d’usure, les pannes récurrentes, les réglages sensibles et les zones de rétention susceptibles de compliquer le nettoyage. Cette analyse doit associer les opérateurs : ils détectent souvent les bruits inhabituels, pertes de pression, vibrations ou défauts d’alignement avant qu’ils ne deviennent critiques.
La fiabilité passe aussi par la cohérence entre maintenance et circulation des produits. Une réflexion sur l’organisation des flux aide à prévoir les accès techniques, les zones de consignation et les itinéraires d’approvisionnement des pièces sans perturber la production.
Construire un plan de maintenance adapté à l’activité
Le plan de maintenance transforme les constats de terrain en actions planifiées. Pour chaque équipement, il précise la nature de l’intervention, sa fréquence, sa durée prévisionnelle, le responsable, les pièces nécessaires et les contrôles à effectuer après remise en route.
Les opérations courantes couvrent les inspections visuelles, graissages compatibles avec l’environnement alimentaire, contrôles de serrage, nettoyages techniques, réglages, étalonnages et remplacements de composants. Une gamme de maintenance claire évite les oublis et homogénéise les pratiques, y compris lors des changements d’équipe.
Caler les interventions sur le rythme de production
Une fréquence théorique ne suffit pas. Le calendrier doit tenir compte des cadences, des campagnes saisonnières, des changements de recette et des arrêts programmés. Une ligne fortement sollicitée avant les fêtes ou durant une période de collecte nécessite des contrôles anticipés. À l’inverse, une période creuse peut accueillir une révision plus complète.
Les procédures doivent préciser les conditions de sécurité : arrêt de machine, consignation des énergies, protections individuelles, validation du nettoyage et contrôle qualité avant reprise. Elles indiquent aussi les critères de décision lorsqu’une anomalie est détectée : surveillance renforcée, intervention immédiate ou arrêt préventif.
La digitalisation facilite cette organisation. Une GMAO, ou gestion de maintenance assistée par ordinateur, centralise les gammes, les alertes, les bons de travail et les stocks. La qualité des informations saisies conditionne la pertinence des décisions ; une démarche de données techniques fiables renforce donc l’efficacité du dispositif.
Suivre les indicateurs qui améliorent la disponibilité des lignes
Le suivi d’indicateurs permet de vérifier que le plan réduit réellement les aléas. Le taux de panne mesure la fréquence des défaillances sur une période donnée. Le temps d’arrêt cumulé révèle leur impact sur la capacité de production. Le délai moyen de réparation mesure la rapidité de remise en service après un incident.
Ces données prennent leur sens lorsqu’elles sont analysées par équipement, par type de défaut et par créneau de production. Une hausse des arrêts sur une même pompe peut signaler une erreur de montage, une pièce inadaptée, un paramétrage insuffisant ou une usure accélérée liée au produit traité.
- enregistrer la date, l’équipement, le symptôme et la cause identifiée ;
- documenter les pièces remplacées et le temps passé ;
- consigner les contrôles réalisés après intervention ;
- réexaminer les fréquences de maintenance après chaque panne significative.
L’historique évite de traiter chaque incident comme un cas isolé. Il sert à ajuster les gammes, optimiser le stock de pièces critiques et préparer une évolution vers la maintenance prédictive lorsque les données et les capteurs disponibles le justifient.
S’appuyer sur les bons partenaires techniques au quotidien
Les équipes internes ne peuvent pas toujours assurer seules les interventions spécialisées, les diagnostics complexes ou les révisions constructeur. Le partenaire technique doit fournir des conditions de service lisibles : plages de support, délais d’intervention, disponibilité des pièces, compétences des techniciens, modalités d’assistance à distance et documentation de maintenance.
Pour les équipements stratégiques, un stock minimal de composants critiques réduit la dépendance aux délais d’approvisionnement. Il convient de définir ce stock à partir de la criticité et de la consommation réelle, sans immobiliser inutilement de trésorerie. La formation des opérateurs aux contrôles de premier niveau complète ce dispositif : ils peuvent alerter rapidement sans effectuer de réglages hors de leur périmètre.
La qualité du suivi après installation constitue un critère utile dans une démarche plus large de choix d’équipements industriels. La maintenance préventive a besoin de pièces identifiées, de notices accessibles et d’une assistance capable de comprendre les contraintes de production.
Passer à l’action dès cette semaine
Commencez par désigner les trois équipements dont l’arrêt bloque le plus la production. Pour chacun, créez une fiche simple réunissant les pannes passées, les pièces sensibles, les contrôles à effectuer et le responsable désigné. Planifiez ensuite une première intervention préventive dans un créneau compatible avec les exigences de production et de nettoyage.
Évaluez enfin les contrats en cours, les délais réels du SAV et l’état du stock de pièces critiques. Cette démarche progressive donne rapidement de la visibilité aux responsables de production et de maintenance. Elle pose les bases d’une maintenance préventive agroalimentaire durable, orientée vers la disponibilité, la qualité et la maîtrise des coûts.