L’optimisation des flux logistiques industriels vise à faire circuler les matières, les composants, les produits et les équipes au bon moment, avec le moins d’attentes possible. Dans une usine, les pertes de temps se concentrent souvent aux interfaces : réception, stockage, alimentation des postes, contrôle et expédition.
Une démarche efficace commence par l’observation des déplacements réels, puis par des ajustements progressifs de l’organisation. L’objectif est de sécuriser les circulations, de stabiliser les cadences et de réduire les coûts cachés liés aux manutentions inutiles.
Cartographier les flux avant de chercher à les accélérer
Accélérer un flux mal organisé déplace généralement le problème vers une autre zone de l’atelier. Une cartographie opérationnelle permet d’identifier les parcours physiques et les informations qui les déclenchent. Elle doit couvrir l’ensemble de la chaîne interne, depuis le déchargement des approvisionnements jusqu’à la préparation des expéditions.
Représentez séparément les parcours des matières premières, des encours, des produits finis, des emballages, des déchets, des opérateurs et des moyens de manutention. Cette distinction révèle rapidement les croisements entre chariots, les retours à vide, les zones où les palettes s’accumulent et les déplacements sans valeur ajoutée.
Observer le travail réel sur le terrain
Le plan théorique d’un site ne suffit pas. Une tournée sur plusieurs créneaux de production donne une vision plus fiable des congestions : changements d’équipe, pics de réception, approvisionnements urgents ou fins de séries. Relevez les distances parcourues, les points d’arrêt et les motifs d’attente. Un opérateur qui quitte régulièrement son poste pour chercher un composant signale souvent un défaut de pilotage du réapprovisionnement.
Les données de gammes, de nomenclatures et de stocks doivent correspondre aux usages de l’atelier. Une gestion des données techniques structurée aide à fiabiliser les références, les emplacements et les quantités nécessaires à chaque ordre de fabrication.
Réduire les temps morts entre réception, stockage et production
Les temps morts proviennent fréquemment d’un décalage entre les cadences de fabrication et l’organisation des zones logistiques. Une réception saturée retarde la mise à disposition des matières ; un magasin trop éloigné multiplie les manutentions ; une zone tampon surdimensionnée masque les dérives de planification.
Dimensionnez les espaces tampons selon les volumes réellement traités, la fréquence des livraisons, les contraintes de contrôle qualité et la variabilité des programmes. Chaque zone doit avoir une fonction explicite : quarantaine, contrôle, attente de production, encours limité ou produits prêts à expédier. Des emplacements identifiés et des règles visuelles réduisent les recherches et les erreurs de prélèvement.
Définir une règle de réapprovisionnement par famille de produits
Les composants à forte rotation peuvent être alimentés selon une tournée planifiée ou un seuil de déclenchement. Les pièces coûteuses, encombrantes ou à faible fréquence gagnent à être appelées sur besoin confirmé. Dans une activité de chaudronnerie ou de fonderie, les pièces lourdes exigent aussi de coordonner le créneau de manutention avec la disponibilité du poste et de l’opérateur habilité.
La priorité ne doit pas reposer sur des demandes orales successives. Un tableau de pilotage partagé, associé à des statuts simples, permet à la logistique, à l’ordonnancement et à la production de traiter les urgences réelles sans désorganiser les flux standards.
Séparer les circulations pour renforcer sécurité et efficacité
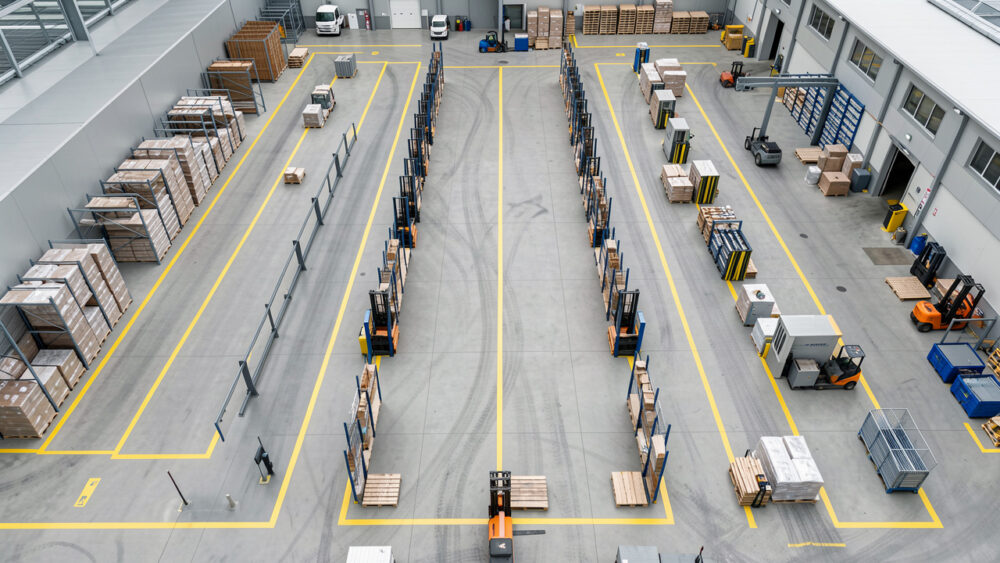
La coactivité entre piétons, chariots élévateurs, transpalettes et engins lourds crée des risques d’accident, mais aussi des ralentissements permanents. Chaque arrêt imposé pour laisser passer un véhicule allonge le temps de traversée d’un lot et perturbe le rythme des équipes.
Définissez des voies distinctes lorsque la configuration le permet : cheminements piétons, axes de chariots, zones de recul, aires de chargement et espaces d’attente. La signalétique au sol, les miroirs aux angles morts, les limitations de vitesse et les règles de priorité doivent correspondre aux flux observés, non à un plan ancien devenu inadapté.
- Évitez les traversées de quai par les piétons lors des pics de chargement.
- Positionnez les postes de préparation hors des zones de manœuvre.
- Regroupez les livraisons sur des créneaux compatibles avec les cadences de production.
- Formalisez les zones interdites pendant les opérations de levage ou de transfert.
Pour les charges volumineuses, le choix du moyen de transfert conditionne directement les itinéraires et les zones de sécurité. Les contraintes d’un transfert de charges doivent donc être intégrées dès la définition du flux cible.
Adapter l’organisation aux contraintes physiques du site
L’organisation logistique dépend de l’infrastructure existante : largeur des allées, hauteur utile, portance des sols, accès aux quais, rayon de giration, portes et possibilités de stockage. Une modification de flux peut échouer si elle suppose le passage d’un engin dans une allée trop étroite ou le stockage de charges incompatibles avec le sol.
Avant de déplacer une zone de réception ou d’installer un équipement de manutention, vérifiez les contraintes structurelles avec les équipes maintenance, sécurité et méthodes. Les réseaux, les issues de secours, les protections incendie et les accès de maintenance font partie de l’analyse. Cette approche évite de gagner quelques mètres sur un parcours tout en créant une difficulté d’exploitation durable.
Lorsque les charges, les ponts roulants ou les équipements lourds déterminent l’implantation des flux, consultez le guide sur le dimensionnement du bâtiment. Il apporte le cadre nécessaire pour relier les besoins de manutention aux capacités réelles de la structure.
Piloter l’amélioration des flux avec des indicateurs utiles
L’amélioration continue demande des indicateurs simples, suivis à fréquence régulière et compris par les équipes terrain. Chercher un indicateur unique conduit souvent à masquer un problème : réduire la durée d’un transport peut, par exemple, accroître l’attente en aval si le poste suivant reste saturé.
Suivez plutôt un ensemble cohérent de mesures :
- la distance moyenne parcourue par type de flux ;
- le temps entre la réception d’une matière et sa mise à disposition ;
- le temps de traversée des encours entre deux opérations ;
- le taux d’attente des opérateurs et des moyens de manutention ;
- le nombre d’incidents de circulation, de recherches ou de manutentions supplémentaires ;
- le niveau d’encombrement des zones tampons.
Testez les évolutions par zone ou par famille de produits avant un déploiement complet. Un marquage temporaire, une nouvelle tournée de chariot ou un changement d’emplacement peuvent être évalués sur une période courte, puis corrigés avec les retours des opérateurs. La maintenance doit participer à cette phase : un moyen de manutention indisponible ou un équipement de production instable désorganise immédiatement les priorités. Une démarche de maintenance prédictive contribue ainsi à rendre les flux plus prévisibles.
Passer à l’action pour optimiser les flux logistiques industriels
Une optimisation durable repose sur une séquence claire : observer les déplacements, qualifier les pertes de temps, fixer des règles de circulation, tester les nouveaux standards et mesurer leurs effets. Les meilleurs résultats viennent d’ajustements concrets, construits avec la production, la logistique, la maintenance et les responsables sécurité.
En traitant d’abord les principaux croisements, les attentes récurrentes et les manutentions à vide, le site améliore simultanément sa productivité, sa sécurité et la fiabilité de ses délais. L’organisation des flux devient alors un levier direct de rentabilité industrielle, sans perturber inutilement la production en cours.